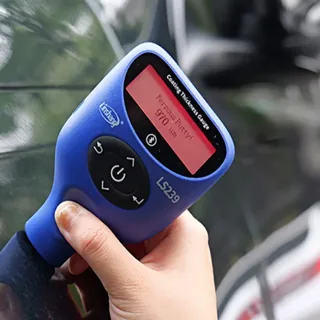
1 Какво измерва дебеломерът и защо е първият уред при оглед
Дебеломерът за боя измерва разстоянието от върха на сондата до метала на панела и го показва в микрони (µm; 1 µm = 0,001 mm). В това разстояние влиза всичко върху ламарината: фабричният грунд, базовият цвят, лакът, всяка допълнителна боя от ремонт и китът (шпакловката) под нея. Уредът не различава слоевете – показва една обща стойност, която се тълкува само в сравнение с покрива, симетричния и съседните панели на същия автомобил.
Като ориентир: фабричното покритие върху стоманени панели е обикновено около 90–160 µm, най-често 100–130 µm, и варира по една кола с не повече от 20–40 µm (без праговете – вижте по-долу). Пребоядисан в сервиз панел обикновено показва над 170–200 µm, кит – от няколкостотин микрона нагоре, а при много дебел кит уредът не намира метал в обхвата си и не дава отчет.
При оглед на употребявана кола дебеломерът е първият уред, който вадим: за минути отговаря на въпроса, който продавачът най-често премълчава – удрян ли е автомобилът и къде – и насочва останалите проверки. Мястото му в чеклиста на огледа преди покупка е описано в ръководството оглед на кола преди покупка: какво да проверите сами.
Уточнение за единиците, защото в български публикации се среща грешка: фабричната боя е около 90–160 µm (микрона), т.е. около една десета от милиметъра (0,09–0,16 mm) – а не милиметри.
2 Как работи: магнитен метод върху стомана, вихрови токове върху алуминий
Стомана (Fe) – магнитен метод. Стоманата под боята усилва магнитното поле на сондата, а сензор (при Linshang LS239 – с ефект на Хол) измерва плътността на потока: колкото по-дебело е покритието, толкова по-слаб е сигналът (ISO 2178, ASTM B499).
Алуминий (NFe) – вихрови токове (eddy current). Бобина с високочестотен ток (над 1 MHz) индуцира в проводимия метал вихрови токове, чието поле противодейства на възбуждащото; отслабването зависи от разстоянието до метала (ISO 2360). И двата принципа са обяснени разбираемо от DeFelsko в How is Coating Thickness Measured?.
Автоматично разпознаване Fe/NFe. Комбинираните уреди първо проверяват дали основата е магнитна и избират метода сами – стоманена врата и алуминиев капак се мерят без превключване от оператора.
Защо китът се брои. Полиестерната шпакловка е немагнитна и не провежда ток – за уреда тя е част от „покритието“ като грунда и лака. ASTM B499 казва изрично, че магнитните уреди измерват само кумулативната дебелина на всички слоеве до метала. Кит с железен пълнител е слабо магнитен и променя сигнала по различен начин от боята – LS239 го разпознава и извежда „Ferrous putty!“ (производителят не публикува алгоритъма на разпознаване).
Защо пластмасата не се измерва. Под боята на пластмасова броня няма метал, който да отрази полето. За пластмаса, карбон и стъклопласт съществуват ултразвукови уреди; LS239 там показва само „неметал“.
Поцинкована стомана. Цинкът е немагнитен и се брои като покритие, но фабричният слой е няколко микрона (обикновено 5–10 µm) и е еднакъв по цялата каросерия – не е причина за разлики между панели. LS239 го обозначава като FeZn.
3 Linshang LS239: какво умее и защо го използваме
При огледите измерваме с Linshang LS239 – комбиниран Fe/NFe дебеломер (стомана/алуминий) с интегрирана сонда. Данните са по официалната страница на производителя и ръководството за употреба:
- Обхват 0–5000 µm – отчита и дебел кит, невидим за уреди с обхват до 1500–1800 µm.
- Разрешаваща способност 0,1 µm до 99,9 µm и 1 µm нагоре; точност ≤±(3 % от стойността + 2 µm) до 3000 µm – при 120 µm боя около ±5,6 µm. Достатъчно за разлика между фабричен и пребоядисан панел, не и за керамични покрития.
- Основи: желязо (Hall effect) и алуминий (eddy current) с автоматично разпознаване; сигнализира за неметална каросерия и за кит с железен пълнител („Ferrous putty!“ с червена подсветка), а поцинкованата стомана обозначава като FeZn и я измерва нормално.
- Скорост: около половин секунда на измерване (0,5 s по ръководството, 0,3 s по продуктовата страница).
- Трицветна подсветка (бяла/жълта/червена) по настройваеми прагове – фабрично 170 µm („съмнение за пребоядисване“) и 350 µm („съмнение за ремонт на вдлъбнатина“), долна граница 30 µm.
- Експертен режим: 999 автомобила по 19 части и до 6 точки на част; Bluetooth към приложението CTGauge, което записва стойностите по части и генерира протокол.
- Условия: работна температура от −20 °C до +50 °C; минимална измервателна площ Ø 25 mm; минимален радиус на кривина 5 mm (изпъкнала) / 25 mm (вдлъбната).
Кое има значение на паркинга и кое е маркетинг? Решаващи са автоматичното превключване Fe/NFe, обхватът до 5000 µm, разрешаващата способност и записът по части. Трицветната подсветка е удобство – праговете 170/350 µm са фабрични настройки, не физична истина, и ние четем числата, не цветовете. Индикацията за кит важи само за кит с железен пълнител – обикновената полиестерна шпакловка се вижда единствено като голяма дебелина. Производителят предупреждава, че без нулиране върху двете плочки (Fe и Al) са възможни грешни разпознавания на кит и FeZn.
4 Фабрична дебелина на боята: слоеве, диапазони и изключения
Фабричната боя е система от тънки слоеве. По данни на Ford Research в лекция пред NIST типичната структура е: фосфат около 5 µm, електрофорезен грунд (e-coat) около 20 µm, грунд около 25 µm, базов цвят 10–20 µm и лак около 45 µm – общо около 105–115 µm. Според DeFelsko повечето фабрични бои са 100–180 µm, а лакът (clearcoat) – 35–50 µm.
Оттук и ориентирът около 90–160 µm за стоманени панели, най-често 100–130 µm. Производителят на LS239 посочва 100–180 µm за повечето автомобили, а в друга своя публикация дава средно около 80–100 µm за японски и корейски модели и около 110–200 µm за немски и американски. Публикуваните таблици по марки са агрегирани без ясна методика – само индикативни. Цветът също влияе – базовият слой е 10–20 µm по OEM данни и е по-дебел при слабо покриващи цветове (червено, жълто), при които често се използва и оцветен лак – затова сравнението е винаги в рамките на един автомобил.
Три заводски особености, които често се тълкуват погрешно като ремонт:
- Покрив. Често е най-тънкият панел – DeFelsko дава пример с едва около 75 µm обща дебелина на покрива при някои модели, при обичайни 100–180 µm по останалите панели. Служи за референция, защото рядко се удря и пребоядисва.
- Прагове и долни части на вратите. Получават антигравиен (anti-chip) грунд на PVC основа и заводски могат да показват няколкостотин микрона – DeFelsko цитира до 430 µm при някои SUV. Праг не се сравнява с покрив.
- Заводско пребоядисване. По данни на Ford 5–10 % от новите автомобили се боядисват повторно в завода – леко завишени, но равномерни стойности при непокътнати болтове не са доказателство за удар.
Алуминиеви панели. При много модели от последните поколения капакът, а често и предните калници и вратите, са алуминиеви (BMW 5 Series от F10/G30, Mercedes-Benz E-класа W212/W213 и S-класа W222), при някои – цялата каросерия: Audi A8 (от 1994 г.), Range Rover L405, Jaguar XJ X351, Ford F-150 от 2015 г. Нула или грешка на уред само за стомана там означава алуминий, а не липса на боя.
Пластмасови панели. Броните са пластмасови при практически всички съвременни автомобили и се боядисват при доставчика с друга система (изпичане при около 80 °C вместо около 140 °C) – уредът не ги измерва. При BMW i3 външните панели са термопласт, при Smart Fortwo – пластмаса върху стоманена клетка. Там оценката е визуална.
5 Как се четат стойностите: равномерност, прагове и зони на преливане
Основното правило: сравнявайте, не тълкувайте абсолютни числа. Разлика от 10–40 µm спрямо покрива е нормална; 40 µm и повече между съседни панели е сигнал; над 100 µm почти винаги означава допълнителен слой. Таблицата е синтез от практиката и от примерите на производителите на уреди – ориентир, не стандарт.
Пребоядисан или сменен панел? Уредът показва само дебелина. Нов панел, боядисан в сервиз, може да е близо до фабричните стойности (в публикувани измервания на детайлъри се срещат пребоядисани панели под 150 µm), докато пребоядисаният оригинал обикновено е с 60–100 µm повече. Смяната се доказва с нарушена боя по болтовете и пантите, липсващ производствен етикет и нов e-coat отвътре.
Зони на преливане (blend). При качествен ремонт бояджията прелива новия лак около 30 cm навътре в съседния „оригинален“ панел: център 110–120 µm, ръб към ремонтирания панел 180–200+ µm. Плавно нарастване към единия край означава ремонт на съседния.
Вътрешни ръбове и цялостно пребоядисване. Заводът боядисва каросерията с вече монтирани капак, калници и врати – отворите на вратите, вътрешните ръбове и главите на болтовете им са с фабрична боя, а частите, монтирани след боядисването (уплътнения, ключалки, лайсни, стъкла и винтовете им), са без боя. При бърз ремонт отворите се маскират: линия от лентата, матови пръски (overspray) по уплътненията и ключалките, боя по тези винтове и болтове с нарушена или различна боя издават ремонта. Равномерно високи стойности по всички панели означават цялостно пребоядисване – по друг начин уредът не го различава от частичното.
PPF, фолио, керамика. Защитното фолио добавя около 190–200 µm – XPEL Ultimate Plus е 192 µm по техническия лист на производителя, винилът 3M 2080 около 110 µm. Панел с фолио изглежда за уреда като пребоядисан – търсим ръб на фолиото по кантовете. Керамика (1–2 µm) и полиране (под 8 µm) са под точността на уреда.
| Обхват в µm | Какво най-вероятно означава | Какво проверяваме допълнително |
|---|---|---|
| под 70–80 | Много тънка боя: агресивно полиран или шлайфан лак, или заводски тънък панел (покрив) | Матови зони и холограми в лака, сравнение с покрива и симетричния панел |
| 90–160, равномерно (±20–40 по колата) | Най-вероятно фабрична боя | Референция от покрива, ляво срещу дясно, вътрешни ръбове и болтове – за сменен панел с качествена боя |
| 160–250 на цял панел или част от него | Пребоядисване (база + лак върху фабричната боя), преливане (blend) от съседен ремонт, заводско пребоядисване или защитно фолио (PPF ≈ +190–200) | Ръб на фолио, следи от маскиране в отворите, пръски по уплътненията, шагрен, тон под различна светлина, болтове |
| 250–600 | Ремонт с кит (шпакловка) под боята или двойно пребоядисване | Градиент в самия панел, съседните панели, фуги, вътрешни ръбове, носещи елементи в зоната |
| над 600, без отчет или „Ferrous putty!“ | Дебел кит; при липса на отчет – кит над обхвата или неметален панел | Дали панелът е метал, покрив и колони, носещи елементи, история на еърбег модула чрез диагностика |
6 Методика: как измерваме при оглед и кои грешки изкривяват резултата
Числата са полезни само ако са снети по една и съща процедура. Нашата се опира на ръководството на LS239, на ISO 2178/2360 и на практиките на производителите на уреди:
- 1. Нулиране на място, не калибриране. LS239 се нулира отделно върху Fe и Al плочка при температурата на огледа, с проверка със стандартното фолио в рамките на ±5 µm; пренулираме при промяна на температурата или на измервания материал (ръководството изисква нулиране и при първа употреба).
- 2. Темпериране. Уредът не се вади от топлия джоб направо върху ледена ламарина; първото показание се отхвърля.
- 3. Чиста и суха повърхност. Прах, кал и капки вода се отчитат като дебелина.
- 4. Референция първо. Пет точки по покрива, осреднени; после вътрешната страна на A- и B-колоните.
- 5. Всеки панел по мрежа. Минимум 5 точки на панел (център и четири квадранта), при съмнение – три отчета на точка в кръг около 4 cm, не „чукане“ на едно място (постоянният магнит в сондата може да намагнетизира стоманата).
- 6. Далеч от ръбове и извивки. Поне 15–20 mm от кант, отвор или вътрешен ъгъл (според по-стари издания на ISO 2178 ефектът на ръба достига около 20 mm); не върху емблеми, лайсни и радиуси под 5 mm.
- 7. Сондата перпендикулярно, без натиск, без влачене. Наклон или „висене“ дават грешка; непрекъснатият режим е само скрининг, потвърден с единични измервания.
- 8. Всички панели. Капак, калници, врати, багажник, покрив, колони, прагове (с очакване за антигравий), отвори на вратите; ляво срещу дясно.
- 9. Алуминий и пластмаса. Отбелязваме къде уредът е превключил на Al и сверяваме с модела; при неметална индикация оценката е визуална – текстура, пръски, следи от лента.
- 10. Запис по части в експертния режим или в приложението.
Най-честите грешки с „домашен“ дебеломер: нулиране само върху Fe плочка; сравнение на праг с покрив; едно измерване на панел; измерване на ръба или около емблемата; приемане на нула върху алуминий за „свалена боя“; пропускане на PPF; тълкуване на FeZn като аномалия (производителят допуска погрешно разпознаване).
7 Типични картини от пазара и какво означават за купувача
Обобщени модели от пазара на употребявани и вносни автомобили – не конкретни случаи, а начин да свържете числата с решение:
- Един пребоядисан преден калник (170–250 µm, равномерно, останалото фабрично). Най-често паркинг щета или драскотина. Проверяваме болтовете на калника, годината на фара и преливането към вратата. Без кит и с фабрична боя по носещите елементи това е аргумент за цената, не причина за отказ.
- Кит по задната врата и калника след страничен удар. Стойности, растящи по панела – например 150 µm горе, 400 µm в средата, 900 µm долу – понякога без отчет. Страничният удар засяга B-колоната и прага: там мерим особено внимателно и проверяваме фугите, уплътненията и чрез диагностика – еърбег модула и обтегачите на коланите.
- Целият автомобил над 200 µm. Цялостно пребоядисване – смяна на цвят, реставрация или, по-вероятно при обикновен автомобил на 6–10 години, прикриване на много щети. Отворите и багажникът показват дали е боядисвано „отвън навътре“.
- Алуминиев капак, който „показва грешка“ на евтин уред. Уредът само за стомана дава нула или грешка; LS239 превключва на Al и дава стойност. Сигнал е само превключване на Al там, където моделът има стомана (или обратно) – панелът вероятно е сменен с неоригинален.
- Ремонтиран покрив или колони. Пребоядисване или кит по покрива и по A- и B-колоните е високорисков сигнал: ремонтират се след преобръщане или тежък страничен удар. Огледът минава към структурата.
- Градушка с кит. Покривът и капакът показват множество малки петна с високи стойности; след изправяне без боядисване (PDR) уредът не показва нищо.
При внос картината зависи от произхода: вижте наръчника по държави, статията за кола от Германия (градушка и застрахователни търгове) и тази за автомобили от САЩ с Copart/IAAI и salvage title, при които дебелият кит по възстановени (rebuilt) автомобили е по-скоро правило.
8 Какво не вижда дебеломерът и какво проверяваме допълнително
Дебеломерът открива допълнителен материал върху метала – и само това. Ограниченията са принципни: пластмасови брони и панели; сменен панел с качествена боя; вдлъбнатини, изправени без боядисване (PDR); кит върху алуминий (само като дебелина, без индикация за железен кит); отделните слоеве (150 µm може да е 80 µm кит + 70 µm боя); боята под PPF или фолио; структурни щети под непокътнати панели.
Затова при огледа преди покупка дебеломерът е една от точките в категорията „Купе и екстериор“. Заедно с него:
- Фуги между панелите – заводските са равни и симетрични; различни фуги ляво/дясно сочат сменен панел или изместена структура.
- Болтове на калници и панти на капака и вратите – нарушена или липсваща фабрична боя означава демонтаж.
- Уплътнения, пръски и следи от маскиране в отворите на вратите, под капака и в багажника.
- Година на производство на стъклата и фаровете – по-нов елемент от една страна почти винаги е ремонт в зоната.
- Покрив и капак под нисък ъгъл на светлината – за градушка след PDR.
- Носещи елементи – рогове, надлъжни носачи, греди, „ботуши“: заварки, кит, неоригинални болтове, следи от изтегляне.
- Диагностика на еърбег модула – грешки и запаметени събития в SRS модула, сменени обтегачи, дати на коланите, грешки във всички модули и кога са трити.
Комбинацията от числа по панели и тези проверки отговаря не само на въпроса „пребоядисвано ли е“, а и на „какво се е случило и колко сериозно е било“.